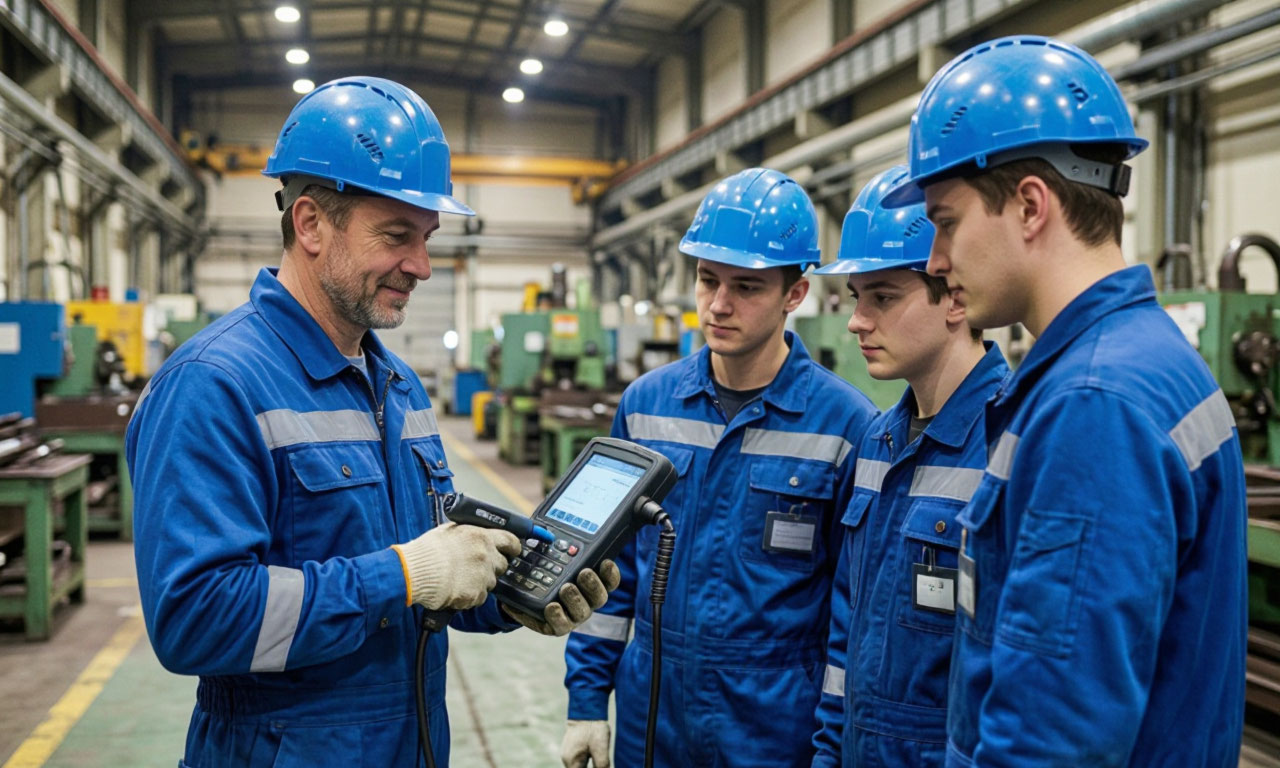
Профессия дефектоскописта https://stroy-attestat.ru/itr-specialnosti/defektoskopist/ занимает особое положение в промышленной инфраструктуре. Специалист, способный обнаружить скрытую трещину в сварном шве магистрального трубопровода или расслоение в авиационной детали, фактически предотвращает катастрофу задолго до того, как она могла бы произойти.
Подготовка таких специалистов требует освоения физических принципов взаимодействия различных полей и излучений с материалом, а также практических навыков работы с высокочувствительной аппаратурой. Курсы обучения дефектоскопистов строятся вокруг нескольких базовых методов неразрушающего контроля, каждый из которых опирается на собственный физический механизм выявления несплошностей.
Ультразвуковой контроль: физика акустических волн и практика прозвучивания
Ультразвуковой контроль базируется на способности упругих колебаний высокой частоты распространяться в толще материала и отражаться от границ раздела сред с различающимися акустическими свойствами. Ключевым параметром здесь выступает акустический импеданс произведение плотности материала на скорость распространения звука в нём. Когда ультразвуковая волна встречает на своём пути несплошность, заполненную воздухом или иным веществом с иным импедансом, происходит частичное отражение сигнала.
Именно этот отражённый эхо-сигнал регистрируется пьезоэлектрическим преобразователем и отображается на экране дефектоскопа. Чем значительнее разница акустических импедансов между материалом и дефектом, тем выше амплитуда отражённого сигнала.
В программу обучения ультразвуковому контролю входит изучение типов волн продольных, поперечных, поверхностных, а также методов их возбуждения и приёма. Слушатели осваивают настройку дефектоскопов по стандартным образцам предприятия, работу с прямыми и наклонными преобразователями, сканирование сварных соединений различной геометрии.
- Практические занятия проводятся на образцах с искусственно созданными дефектами плоскодонными отверстиями, зарубками, имитаторами непроваров. Навык различать полезный эхо-сигнал от несплошности на фоне структурных помех и ложных отражений формируется только при многократном повторении операций прозвучивания на реальных объектах.
- Результаты ультразвукового контроля фиксируются в виде дефектограммы документа, на котором отображается развёртка зоны контроля с указанием координат и условных размеров выявленных несплошностей. Дефектограмма служит не просто протоколом, а инструментом для принятия решения о годности изделия: по ней определяется, превышает ли выявленный дефект браковочный уровень, установленный нормативной документацией.
Обучение составлению дефектограмм занимает существенную часть курса, поскольку некорректное оформление результатов может свести на нет всю диагностическую работу.
Магнитопорошковый метод. От коэрцитивной силы до визуализации полей рассеяния
Магнитопорошковый контроль применяется для ферромагнитных материалов и основан на регистрации магнитных полей рассеяния, возникающих над дефектами при намагничивании изделия. Физической основой метода служит свойство ферромагнетиков намагничиваться под действием внешнего поля и сохранять остаточную намагниченность после его снятия.
- Коэрцитивная сила характеризует напряжённость внешнего магнитного поля, необходимую для полного размагничивания материала, и является важнейшей характеристикой, определяющей пригодность стали к магнитопорошковому контролю. Материалы с высокой коэрцитивной силой, такие как закалённые конструкционные стали, сохраняют остаточные поля рассеяния над дефектами длительное время, что позволяет проводить контроль после снятия намагничивающего поля.
- В ходе обучения слушатели изучают способы намагничивания циркулярное, продольное, комбинированное, а также методы нанесения индикаторного порошка: сухой и мокрый. Особое внимание уделяется выбору направления намагничивания относительно предполагаемой ориентации дефекта: поле рассеяния максимально, когда направление магнитного потока перпендикулярно плоскости несплошности.
- Отработка практических навыков включает приготовление суспензий, нанесение их на контролируемую поверхность, осмотр в ультрафиолетовом или видимом свете, а также размагничивание изделий после завершения контроля.
Капиллярная дефектоскопия. Капиллярное проникновение и индикаторные следы
Капиллярный контроль, или контроль проникающими веществами, основан на явлении капиллярного проникновения индикаторных жидкостей в открытые полости поверхностных несплошностей. Пенетрант, нанесённый на поверхность изделия, заполняет тонкие трещины и поры благодаря силам поверхностного натяжения и смачиваемости. После удаления излишков пенетранта с поверхности наносится проявитель, который извлекает индикаторную жидкость из полости дефекта и формирует видимый след.
Контрастность следа обеспечивается либо цветом пенетранта, либо его флуоресценцией под ультрафиолетовым излучением.
Программа обучения капиллярному контролю включает изучение свойств пенетрантов, очистителей и проявителей, их совместимости с материалами контролируемых изделий. Слушатели осваивают технологические операции: подготовку поверхности, нанесение пенетранта с выдержкой для пропитки, удаление излишков, нанесение проявителя, осмотр и оценку индикаторных следов. Практические занятия проводятся на образцах с трещинами, пористостью, непроварами.
Отдельный раздел посвящён контролю качества самих дефектоскопических материалов проверке их чувствительности на стандартных образцах.
Вихретоковый контроль? Вихревые токи и импеданс преобразователя
Вихретоковый метод применим к электропроводящим материалам и основан на возбуждении в объекте контроля вихревых токов переменным магнитным полем. Катушка преобразователя, питаемая переменным током, создаёт первичное поле, которое индуцирует в проводящем изделии вихревые токи. Эти токи, в свою очередь, создают вторичное поле, воздействующее на катушку и изменяющее её полное электрическое сопротивление. Любая несплошность трещина, расслоение, изменение электропроводности нарушает пути протекания вихревых токов и вызывает изменение импеданса преобразователя.
Регистрируя это изменение, дефектоскопист получает информацию о наличии и параметрах дефекта.
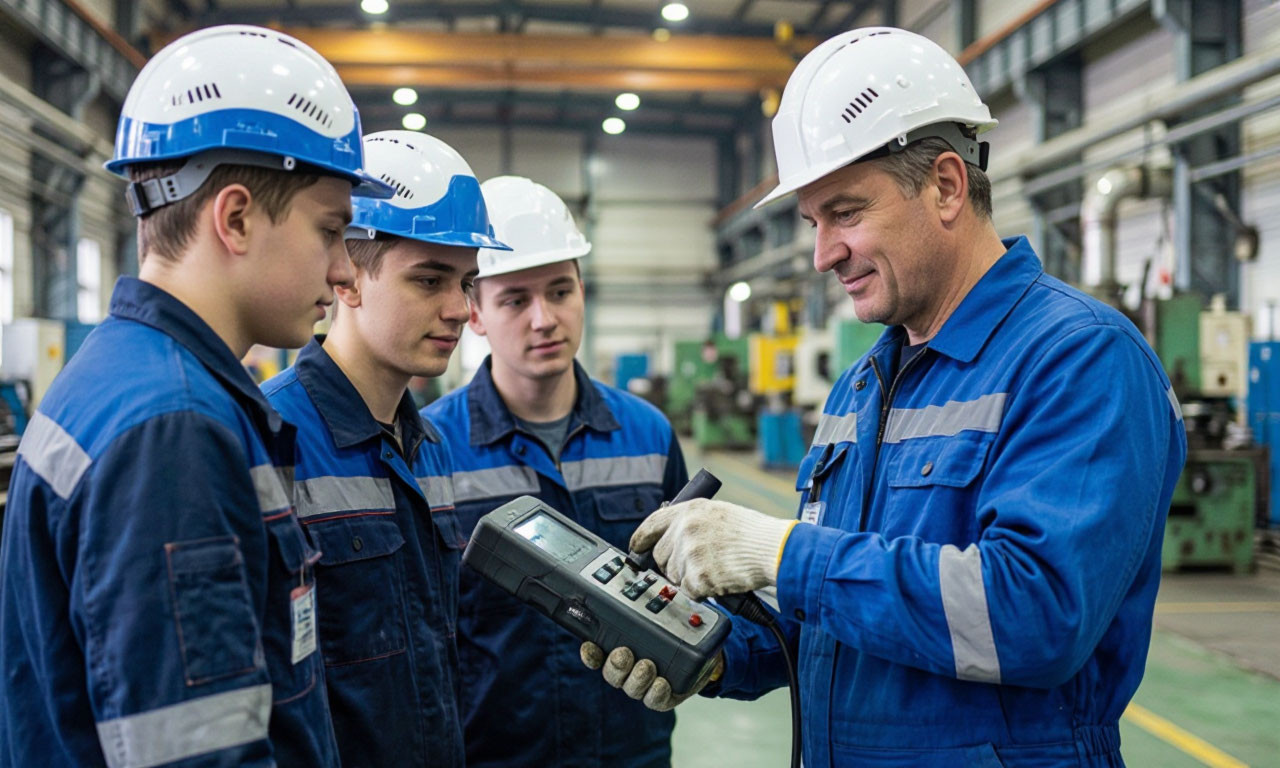
Обучение вихретоковому контролю включает изучение влияния частоты возбуждающего тока на глубину проникновения вихревых токов, выбор типа преобразователя для конкретной задачи накладного, проходного, экранного. Слушатели осваивают методы отстройки от мешающих факторов: зазора между преобразователем и поверхностью, изменения электропроводности, геометрии изделия. Практические занятия проводятся на трубках теплообменников, сварных швах, деталях авиационной техники.
Вихретоковый контроль особенно востребован там, где требуется высокая скорость сканирования и автоматизация процесса.
Радиографический метод. Проникающее излучение и формирование изображения
Радиографический контроль использует ионизирующее излучение рентгеновское или гамма-излучение для получения проекционного изображения внутренней структуры изделия. При прохождении через материал излучение ослабляется тем сильнее, чем выше плотность и толщина поглощающего слоя.
- Несплошность, заполненная воздухом или газом, ослабляет излучение слабее, чем плотный металл, что приводит к повышению интенсивности излучения на выходе из изделия и, соответственно, к потемнению соответствующего участка на радиографической плёнке или цифровом детекторе.
- Программа обучения радиографическому контролю охватывает физику взаимодействия излучения с веществом, устройство рентгеновских аппаратов и гамма-дефектоскопов, выбор режимов экспозиции, обработку плёнки или настройку цифровых систем.
Существенное место занимает радиационная безопасность: слушатели изучают способы защиты от ионизирующего излучения, дозиметрический контроль, правила работы с источниками. Практические занятия включают расшифровку радиограмм, выявление дефектов сварных швов и литых деталей, оценку качества изображения по эталонным снимкам.
| Метод контроля | Физический принцип | Выявляемые несплошности | Преимущества | Ограничения |
|---|---|---|---|---|
| Ультразвуковой контроль | Упругие колебания высокой частоты, отражение от границ с разным акустическим импедансом | Внутренние несплошности (трещины, расслоения, непровары) | Высокая чувствительность к объёмным дефектам, большая глубина прозвучивания | Сложность интерпретации, необходимость контактной среды |
| Магнитопорошковый метод | Магнитные поля рассеяния над дефектами при намагничивании | Поверхностные и подповерхностные несплошности в ферромагнетиках | Простота, наглядность, высокая чувствительность | Только для ферромагнитных материалов, необходимость размагничивания |
| Капиллярная дефектоскопия | Капиллярное проникновение индикаторных жидкостей в открытые полости | Поверхностные несплошности (трещины, поры) | Высокая чувствительность к поверхностным дефектам, простота | Только поверхностные дефекты, требуется очистка |
| Вихретоковый контроль | Вихревые токи, возбуждаемые переменным магнитным полем, изменение импеданса | Поверхностные и подповерхностные несплошности в электропроводящих материалах | Высокая скорость, возможность автоматизации | Ограничение по глубине, зависимость от электропроводности |
| Радиографический метод | Ионизирующее излучение, ослабление при прохождении через материал | Внутренние несплошности (поры, включения, непровары) | Документальность, высокая чувствительность | Радиационная опасность, дорогостоящее оборудование |
Несплошность как базовое понятие неразрушающего контроля
Несплошность это нарушение однородности материала, вызывающее скачкообразное изменение одной или нескольких физических характеристик, регистрируемых методами неразрушающего контроля.
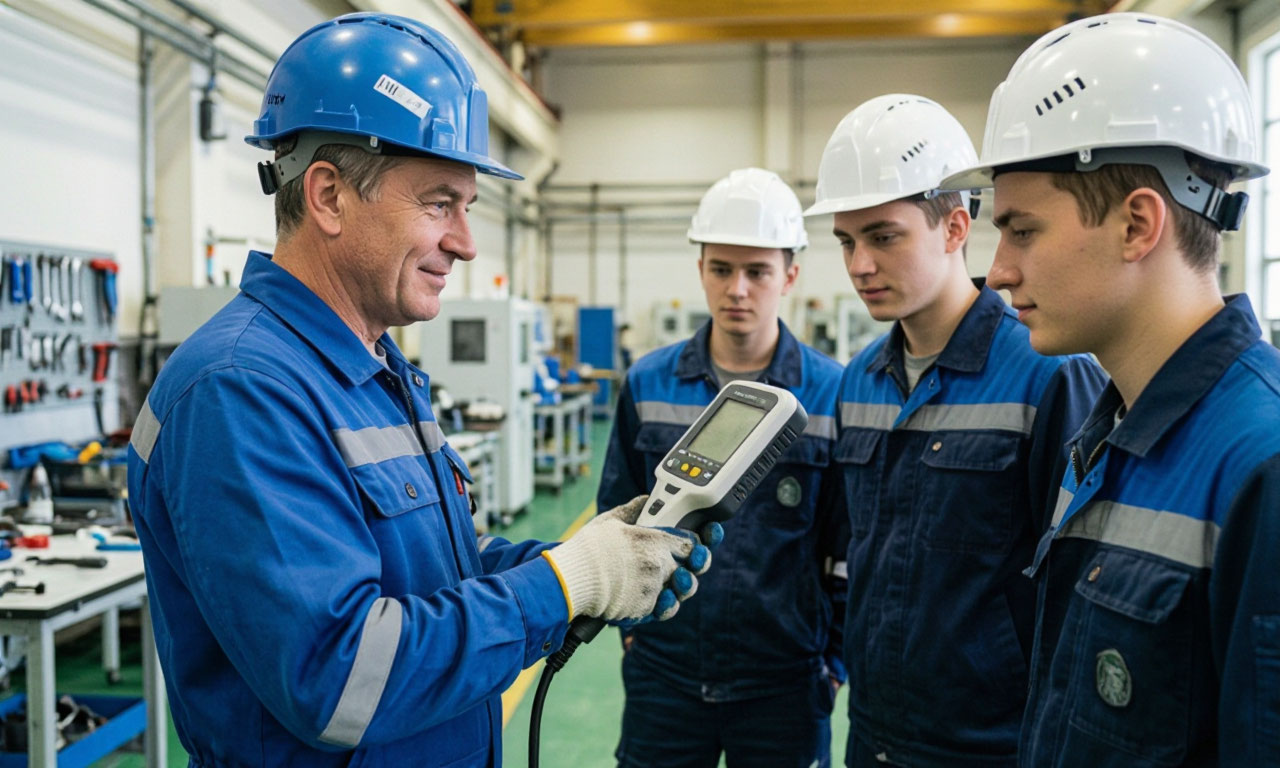
Это обобщающее понятие охватывает трещины, отслоения, прожоги, свищи, поры, непровары, включения и другие виды дефектов. Каждый метод контроля обладает собственной чувствительностью к несплошностям определённого типа: ультразвук эффективен для объёмных дефектов, капиллярный контроль для поверхностных, радиография для внутренних.
Понимание физической природы несплошности и её взаимодействия с зондирующим полем или излучением лежит в основе грамотного выбора метода контроля и корректной интерпретации результатов.
В процессе обучения слушатели изучают классификацию несплошностей по происхождению технологические, эксплуатационные, конструктивные и по геометрии плоскостные, объёмные, протяжённые, компактные. Практические навыки включают определение типа несплошности по характерным признакам на дефектограмме, радиограмме или индикаторном следе. Ошибки в идентификации типа дефекта могут привести к неверной оценке опасности и, как следствие, к ложному решению о годности изделия.
Коэрцитивная сила- измерение и диагностическое значение
Коэрцитивная сила определяется как величина, равная напряжённости магнитного поля, необходимого для изменения магнитной индукции от остаточной до нуля.
В дефектоскопии этот параметр используется не только для оценки пригодности материала к магнитопорошковому контролю, но и как самостоятельная диагностическая характеристика. Изменение коэрцитивной силы свидетельствует об изменении структурного состояния материала накоплении дефектов кристаллической решётки, изменении фазового состава, наличии внутренних напряжений.
Приборы для измерения коэрцитивной силы, такие как анализаторы магнитного состояния, позволяют оценивать степень деградации металла в процессе эксплуатации.
Обучение работе с коэрцитиметрами включает изучение методик измерения в замкнутой и разомкнутой магнитных цепях, градуировку приборов, обработку результатов. Слушатели осваивают практические приёмы оценки остаточного ресурса металлоконструкций по изменению коэрцитивной силы, что особенно востребовано при диагностировании оборудования длительной эксплуатации.
Акустический импеданс: параметр, определяющий чувствительность ультразвукового контроля
Акустический импеданс, или волновое сопротивление, это произведение плотности материала на скорость распространения упругих волн в нём. Этот параметр определяет коэффициент отражения ультразвуковой волны на границе раздела двух сред. Чем значительнее различие акустических импедансов, тем большая часть энергии волны отражается от границы и тем выше чувствительность контроля к данному типу несплошности.
Именно поэтому воздушные полости в металле выявляются ультразвуком с высокой надёжностью: импеданс воздуха на несколько порядков ниже импеданса стали.
В программе обучения ультразвуковому контролю изучение акустического импеданса позволяет слушателям понять, почему одни дефекты выявляются легко, а другие требуют специальных методик. Например, несплошности, заполненные шлаком или оксидами, имеют импеданс, близкий к импедансу металла, и дают слабый отражённый сигнал. Практические занятия включают настройку чувствительности дефектоскопа с учётом акустических свойств конкретного материала и типа ожидаемых дефектов.
Феррозонд: высокочувствительный магниточувствительный элемент
Феррозонд это устройство, содержащее ферромагнитный сердечник с обмотками возбуждения и сигнальной обмоткой. Принцип действия основан на изменении магнитного состояния сердечника под действием внешнего магнитного поля, что приводит к появлению сигнала во вторичной обмотке.
- Феррозонды обладают значительно более высокой чувствительностью к слабым магнитным полям, чем датчики Холла, что делает их незаменимыми при обнаружении полей рассеяния над несплошностями в ферромагнитных материалах. Феррозондовый метод контроля позволяет выявлять дефекты, расположенные на значительной глубине, а также оценивать напряжённо-деформированное состояние изделий.
- Обучение работе с феррозондовыми дефектоскопами включает изучение конструкции преобразователей, способов намагничивания, методов обработки сигналов. Слушатели осваивают методики сканирования поверхностей, настройки порогов чувствительности, отстройки от магнитных помех. Практические занятия проводятся на образцах с дефектами, имитирующими трещины и расслоения в прокате, поковках и сварных соединениях.
Дефектограмма: документирование результатов контроля
Дефектограмма это графическое или схематическое отображение результатов ультразвукового контроля, на котором указываются координаты, условные размеры и характеристики выявленных несплошностей. Этот документ прилагается к журналу контроля и служит основанием для оценки качества изделия. Дефектограмма может выполняться в виде развёртки зоны контроля с нанесённой сеткой, на которой отмечаются и размеры дефектов.
В некоторых случаях дефектограмма дополняется фотографиями или эскизами, облегчающими понимание расположения несплошностей.
В процессе обучения слушатели осваивают правила оформления дефектограмм, условные обозначения дефектов, масштабирование, привязку к системе координат изделия. Практические задания включают составление дефектограмм по результатам контроля экзаменационных образцов с последующей защитой принятых решений. Умение корректно задокументировать результаты контроля так же важно, как и умение их получить, поскольку именно дефектограмма становится основным доказательством качества выполненной работы.
| Термин | Определение | Физический смысл | Роль в дефектоскопии | Пример использования |
|---|---|---|---|---|
| Несплошность | Нарушение однородности материала, вызывающее скачкообразное изменение физических характеристик | Локальное изменение свойств среды | Объект обнаружения для всех методов контроля | Трещина в сварном шве, пора в отливке |
| Коэрцитивная сила | Напряжённость магнитного поля, необходимая для полного размагничивания материала | Характеристика магнитной жёсткости ферромагнетика | Оценка пригодности стали к магнитопорошковому контролю, диагностика структурных изменений | Измерение коэрцитиметром для оценки деградации металла |
| Акустический импеданс | Произведение плотности материала на скорость распространения упругих волн | Волновое сопротивление среды | Определяет коэффициент отражения ультразвуковой волны | Выявление воздушных полостей в металле |
| Феррозонд | Устройство с ферромагнитным сердечником и обмотками, реагирующее на внешнее магнитное поле | Высокочувствительный магниточувствительный элемент | Обнаружение слабых полей рассеяния над несплошностями | Контроль глубинных дефектов в ферромагнитных изделиях |
| Дефектограмма | Графическое или схематическое отображение результатов ультразвукового контроля | Документ с координатами и характеристиками дефектов | Основание для оценки качества изделия | Составление по результатам прозвучивания сварного шва |
Организация обучения и итоговая аттестация
Курсы подготовки дефектоскопистов строятся по модульному принципу: теоретический раздел, практические занятия, итоговая аттестация. Продолжительность обучения зависит от выбранного метода контроля и начального уровня подготовки. Программы профессиональной переподготовки для лиц, не имеющих опыта в неразрушающем контроле, занимают от 320 академических часов и включают все базовые методы.
Курсы повышения квалификации для действующих специалистов ориентированы на углублённое изучение конкретного метода и новых технологий.
Практическая подготовка проводится на специализированных образцах с искусственными и естественными дефектами, что позволяет отработать навыки настройки аппаратуры, сканирования, идентификации несплошностей. По итогам обучения проводится квалификационный экзамен, включающий проверку теоретических знаний и демонстрацию практических навыков. Успешно сдавшим экзамен выдаётся свидетельство о присвоении профессии и квалификационное удостоверение.
Советы для начинающих дефектоскопистов
Начинающему специалисту стоит сосредоточиться на глубоком освоении одного метода контроля, постепенно расширяя компетенции. Ультразвуковой контроль традиционно считается наиболее сложным для освоения, но и наиболее востребованным. Капиллярная и магнитопорошковая дефектоскопия осваиваются быстрее и могут служить первой ступенью профессионального роста. Радиографический метод требует дополнительной подготовки по радиационной безопасности.
При выборе курса следует обращать внимание на наличие практических занятий на реальном оборудовании, квалификацию преподавателей, оснащённость лаборатории. Дистанционные программы удобны для теоретической подготовки, но не заменяют полноценной практики. Регулярное повторение физических основ и участие в межлабораторных сличительных испытаниях помогают поддерживать и развивать профессиональные навыки.
Дефектоскопист это профессия, в которой точность и внимательность ценятся выше скорости. Каждая несплошность имеет свою физическую природу, и правильный выбор метода контроля, корректная настройка аппаратуры и грамотная интерпретация результатов определяют надёжность диагностики. Обучение на курсах закладывает фундамент, но истинное мастерство приходит с опытом практической работы на реальных объектах.
Об авторе