Современное строительство инженерных сетей водоснабжения и газораспределения невозможно представить без полимерных трубопроводных систем. Полиэтиленовые трубы заняли доминирующее положение в этой сфере благодаря уникальному сочетанию эксплуатационных характеристик: абсолютной коррозионной стойкости, эластичности, способности выдерживать гидравлические удары и значительные температурные перепады, а также минимальным затратам на транспортировку и монтаж.
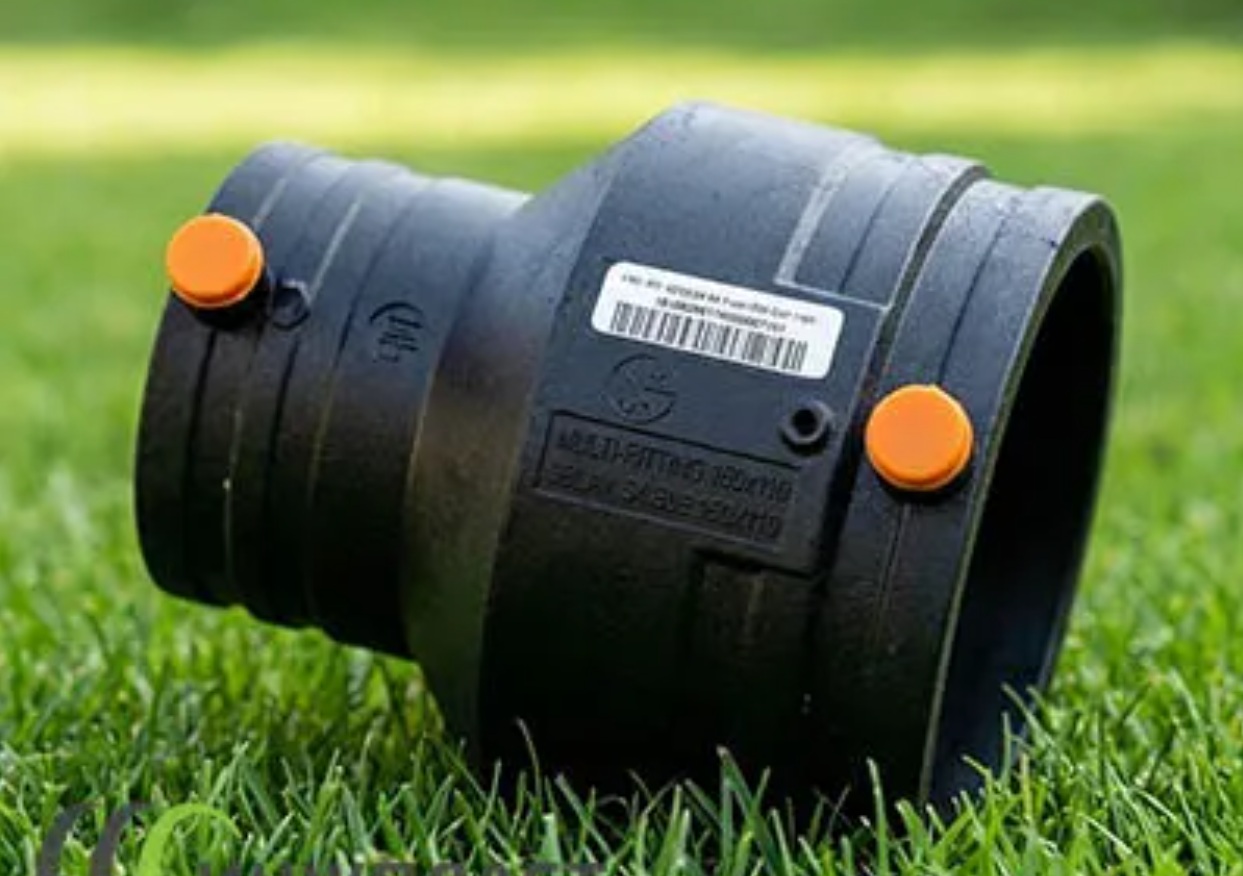
Ключевым элементом, обеспечивающим целостность и герметичность всей трубопроводной системы, выступают например переходы электросварные Харпфит, соединяемые с трубой методом терморезисторной или электромуфтовой сварки. Именно от качества сварного соединения в конечном счёте зависит безаварийная работа сети на протяжении десятилетий.
Полиэтилен низкого давления как базовый материал трубопроводных систем
Полиэтилен низкого давления, известный также как полиэтилен высокой плотности (HDPE) или ПЭ 100, это термопластичный полимер, получаемый методом координационной полимеризации этилена при низком давлении.
Молекулярная структура ПНД характеризуется линейным строением макромолекул с минимальным количеством боковых ответвлений, что обеспечивает высокую степень кристалличности материала от 70 до 90 процентов. Именно кристаллическая решётка придаёт полиэтилену низкого давления его выдающиеся механические свойства: предел текучести при растяжении достигает 25 МПа, а относительное удлинение при разрыве превышает 500 процентов.
Эти характеристики позволяют трубам из ПНД воспринимать значительные деформации без разрушения, что особенно важно при прокладке в грунтах с возможными подвижками и при эксплуатации в сейсмически активных районах.
Химическая инертность полиэтилена низкого давления делает его пригодным для транспортировки питьевой воды, природного газа и агрессивных химических сред. Материал не подвержен электрохимической коррозии, не разрушается под воздействием блуждающих токов и не требует катодной защиты, что выгодно отличает полиэтиленовые трубопроводы от стальных. Срок службы труб из ПНД при соблюдении параметров монтажа и условий эксплуатации составляет не менее 50 лет, а в ряде случаев достигает 100 лет.
При этом стоимость полиэтиленовых труб и затраты на их укладку существенно ниже, чем у стальных аналогов, что делает ПНД экономически предпочтительным решением для большинства проектов водоснабжения и газоснабжения.
Коэффициент SDR как определяющий параметр труб и фитингов
Standard Dimension Ratio, или коэффициент SDR, это безразмерную величину, характеризующую соотношение между наружным диаметром трубы и толщиной её стенки. Формула для расчёта этого показателя предельно проста: SDR равняется наружному диаметру, делённому на толщину стенки. Например, труба с наружным диаметром 110 мм и толщиной стенки 10 мм имеет коэффициент SDR, равный 11.
Чем ниже значение SDR, тем толще стенка трубы при том же диаметре и, соответственно, тем выше её способность выдерживать внутреннее давление.
Эта зависимость имеет прямое практическое значение при выборе труб и фитингов для конкретных условий эксплуатации.
Стандартизированный ряд значений SDR включает несколько основных позиций, каждая из которых соответствует определённому номинальному давлению. Трубы с SDR 11 рассчитаны на рабочее давление до 16 атмосфер и применяются преимущественно в системах газоснабжения низкого и среднего давления, а также в напорных водопроводах. SDR 17 соответствует номинальному давлению 10 атмосфер и используется в системах водоснабжения и водоотведения.
Для безнапорных систем, таких как самотёчная канализация, применяются трубы с SDR 21 и выше.
Электросварные фитинги, включая муфты, переходы и седелки, выпускаются с тем же значением SDR, что и соединяемые трубы. Несоблюдение этого правила приводит к неравномерному распределению напряжений в сварном шве и, как следствие, к преждевременному разрушению соединения.
Фитинги для электромуфтовой сварки. Конструктивные особенности и назначение
Фитингиэто соединительные детали, предназначенные для изменения направления трубопровода, ответвления потоков, перехода с одного диаметра на другой или соединения труб с запорной арматурой. В системах из полиэтилена низкого давления применяются несколько основных типов фитингов: муфты для прямого соединения труб, угольники для изменения направления потока, тройники для создания ответвлений, переходы для стыковки труб разного диаметра и седелки для врезки в действующие магистрали.
Каждый из этих элементов может быть выполнен как в компрессионном исполнении, так и в виде электросварной детали с закладными нагревателями.
Электросварные фитинги изготавливаются из того же материала, что и трубы, полиэтилена марки ПЭ 100, что гарантирует химическую и термическую совместимость всех элементов системы. Конструктивно такой фитинг содержит встроенную электрическую спираль, расположенную на внутренней поверхности в зоне соединения. Концы спирали выведены на наружную поверхность фитинга в виде контактных клемм, к которым подключается сварочный аппарат.
Современные электросварные фитинги оснащаются штрих-кодом или магнитной картой, содержащей информацию о параметрах сварки: напряжении, времени нагрева и времени охлаждения.
Сварочный аппарат считывает эти данные автоматически, что исключает человеческий фактор при настройке режима и обеспечивает воспроизводимость результата.
Электромуфтовая сварка. Физические принципы и технология выполнения соединения
Электромуфтовая сварка, называемая также терморезисторной или электроконтактной, основана на выделении тепла при прохождении электрического тока через токопроводящую спираль, заложенную в корпус фитинга. Физическая суть процесса описывается законом Джоуля-Ленца: количество теплоты прямо пропорционально квадрату силы тока, сопротивлению проводника и времени его нагрева.
Спираль нагревается до температуры 200–260 градусов Цельсия, что значительно превышает температуру плавления полиэтилена (около 130 градусов).
В результате происходит расплавление материала фитинга и наружной поверхности трубы, после чего расплавленные полимерные цепи взаимно диффундируют, образуя после охлаждения монолитное соединение, не уступающее по прочности основному материалу трубы.
Технологический процесс электромуфтовой сварки включает несколько последовательных этапов.
- Подготовительный этап предусматривает очистку и обезжиривание свариваемых поверхностей, разметку глубины посадки фитинга на трубе и, при необходимости, механическую обработку концов труб с помощью специального скребка для удаления окисленного слоя.
- Трубы фиксируются в центрирующем приспособлении, обеспечивающем их соосность и неподвижность в процессе сварки.
- Фитинг надевается на концы труб до совмещения с метками, после чего к клеммам подключается сварочный аппарат.
- Процесс нагрева проходит в автоматическом режиме в соответствии с параметрами, считанными с фитинга.
- После завершения цикла нагрева соединение должно оставаться неподвижным в течение времени охлаждения, которое зависит от диаметра и SDR фитинга.
Перемещение или нагружение соединения ранее этого срока приводит к нарушению формирующейся структуры сварного шва и снижению его прочностных характеристик.
Закладные спирали? Конструкция нагревательного элемента и его роль в формировании шва
Закладные спиралиэто токопроводящий элемент, интегрированный в корпус электросварного фитинга. Материалом для спирали служит медная проволока диаметром от 0,3 до 1,0 мм, навитая по внутренней поверхности фитинга в зоне сварного соединения. Конструкция спирали может быть открытой или закрытой.
В открытом исполнении витки проволоки контактируют с расплавленным полиэтиленом непосредственно, что обеспечивает быстрый и равномерный нагрев. Закрытые спирали покрыты слоем полиэтилена или изолирующего лака, что замедляет теплопередачу, но делает нагрев более контролируемым и снижает риск локального перегрева материала.
Исследования показывают, что прочность сварного соединения существенно зависит от конструкции спирали: фитинги с равномерно распределёнными витками обеспечивают более однородную структуру шва и меньшую концентрацию остаточных напряжений.
Спираль выполняет не только функцию нагревательного элемента, но и играет армирующую роль в зоне соединения. После завершения сварки и охлаждения витки проволоки остаются заформованными в полиэтиленовой матрице, создавая подобие композитного слоя, который воспринимает часть растягивающих усилий, действующих на трубопровод при эксплуатационных нагрузках.
Именно поэтому закладные спирали можно рассматривать как "потерянный нагревательный элемент", который продолжает работать на прочность соединения на протяжении всего срока службы трубопровода.
Дополнительным преимуществом закладных спиралей является возможность визуального контроля качества сварки по показателям, регистрируемым сварочным аппаратом: изменение сопротивления спирали в процессе нагрева и его стабилизация на определённом уровне свидетельствуют о корректном протекании процесса.
Терморезисторная сварка как разновидность электромуфтовой технологии
Терморезисторная сварка это частный случай электромуфтовой сварки, при котором нагрев осуществляется за счёт резистивного эффекта, возникающего при прохождении тока через спираль с высоким электрическим сопротивлением. Термин "терморезисторная" подчёркивает именно резистивный механизм генерации тепла, в отличие от индукционного нагрева, применяемого в некоторых других технологиях.
Терморезисторные фитинги, будь то муфты, угольники, тройники или переходы, используются для создания неразъёмных соединений полиэтиленовых труб при монтаже систем водоснабжения, газоснабжения и напорной канализации.
Практическое преимущество терморезисторной сварки заключается в возможности выполнения соединений в стеснённых условиях, где применение стыковой сварки невозможно из-за габаритов сварочного оборудования.
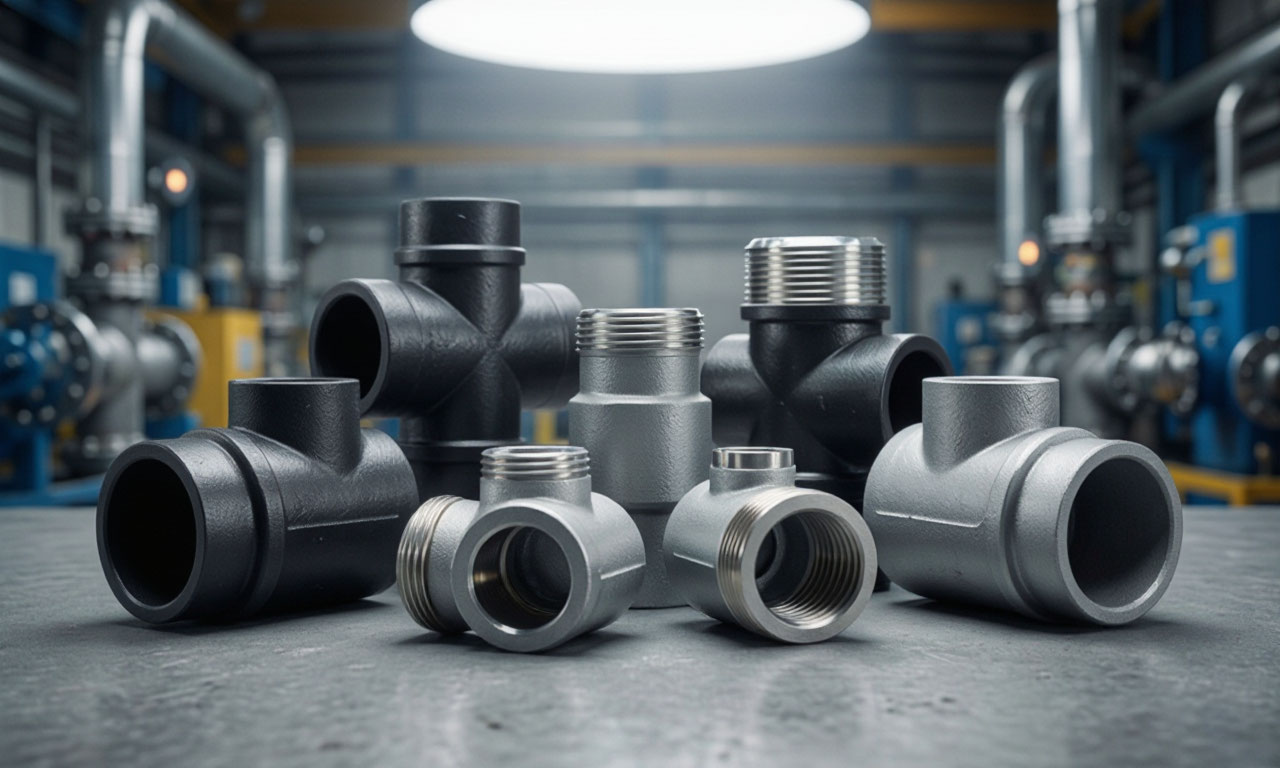
Терморезисторная сварка требует лишь небольшого сварочного аппарата, подключаемого к клеммам фитинга, и центрирующего приспособления. Кроме того, данная технология обеспечивает высокую степень автоматизации: параметры сварки задаются производителем фитинга и считываются аппаратом, что минимизирует влияние квалификации оператора на качество соединения.
Для монтажа терморезисторных фитингов необходимо строго соблюдать соответствие диаметра и SDR фитинга и трубы. Использование фитинга с неподходящим SDR приводит к недопустимому перегреву или недостаточному проплавлению материала в зоне контакта, что делает соединение непригодным для эксплуатации под давлением.
Седелки для врезки в действующие трубопроводы- виды и технология монтажа
Седелки, или седловые отводы,это специальные фитинги, предназначенные для создания боковых ответвлений в существующих трубопроводах без их демонтажа и остановки потока транспортируемой среды. Конструктивно седелка состоит из двух основных частей: нижней накладки, охватывающей трубу снизу, и верхней части с патрубком для подключения новой ветки. В зависимости от способа соединения с трубой седелки подразделяются на компрессионные и электросварные.
Компрессионные седелки фиксируются на трубе с помощью болтового соединения и герметизируются резиновой прокладкой, что делает их пригодными для бытовых и хозяйственных систем с относительно невысоким давлением.
Электросварные седелки оснащены встроенными нагревательными элементами и соединяются с трубой методом терморезисторной сварки, обеспечивая монолитное соединение, не уступающее по герметичности основному трубопроводу.
Технология монтажа электросварной седелки включает несколько ключевых операций.
- Поверхность трубы в месте установки тщательно зачищается от загрязнений и окисленного слоя, обезжиривается, после чего производится точная разметка места врезки.
- Седелка устанавливается на трубу и фиксируется с помощью зажимов или хомутов, обеспечивающих плотное прилегание по всей площади контакта.
- К клеммам фитинга подключается сварочный аппарат, и выполняется цикл нагрева в соответствии с параметрами, считанными со штрих-кода или указанными на корпусе изделия.
- По завершении сварки и полного охлаждения соединения через патрубок седелки вводится фреза, которая выполняет отверстие в стенке основной трубы, соединяя внутренние полости.
Врезка с использованием седелки, оснащённой встроенной фрезой, может выполняться под давлением, без отключения трубопровода, что делает эту технологию незаменимой при ремонте и реконструкции действующих сетей.
Стыковая сварка полиэтиленовых труб! Альтернативная технология соединения
Стыковая сварка, или сварка встык нагретым инструментом, это метод соединения труб, при котором торцы двух труб одновременно нагреваются до состояния вязкого течения с помощью нагретой до 200–240 градусов Цельсия металлической плиты, после чего свариваемые поверхности приводятся в контакт под контролируемым давлением. В отличие от электромуфтовой сварки, стыковая технология не требует применения фитингов, что делает её экономически выгодной при соединении труб больших диаметров.
Стыковая сварка широко применяется при строительстве магистральных полиэтиленовых газопроводов и водоводов диаметром более 63 мм с толщиной стенки свыше 4 мм.
Параметры режима стыковой сварки строго регламентированы стандартами. Для однонизконапорного метода, принятого в немецкой практике, температура нагревательного инструмента устанавливается в диапазоне от 200 до 220 градусов, а давление оплавления составляет 0,15 МПа с допуском 0,01 МПа. Двухнизконапорный метод, применяемый для труб с толщиной стенки более 22 мм, предусматривает повышение температуры до 225–240 градусов с последующим снижением давления охлаждения до 0,025 МПа.
Международный стандарт ISO 21307 объединяет различные национальные подходы в единую матрицу, определяя три основных профиля сварки: однонизконапорный, двухнизконапорный и высоконапорный, каждый из которых задаёт свои значения температуры, давления и времени охлаждения под нагрузкой.
Критическим фактором, определяющим качество стыкового соединения, является точное соблюдение временных интервалов каждого этапа.
Процесс включает фазу оплавления торцов, фазу прогрева с пониженным давлением, фазу удаления нагревательного инструмента и фазу соединения под давлением с последующим охлаждением. Нарушение баланса между этими фазами, например чрезмерное оплавление или недостаточный прогрев, приводит к формированию дефектов структуры шва: неравномерной кристаллизации, образованию полостей, снижению прочности на границе соединения.
Современные сварочные аппараты для стыковой сварки оснащаются системами автоматического контроля и протоколирования параметров, что позволяет документировать качество каждого соединения и своевременно выявлять отклонения от заданного режима.
Диффузионная зона как ключевая характеристика сварного соединения
Диффузионная зона это область сварного шва, в которой произошло взаимное проникновение макромолекул полиэтилена из материала трубы и материала фитинга или второго свариваемого конца трубы. Формирование этой зоны является результатом молекулярной диффузии процесса, при котором сегменты полимерных цепей, находясь в расплавленном состоянии, перемещаются через границу раздела фаз и запутываются с цепями противоположной стороны.
Интенсивность диффузии зависит от температуры, приложенного давления и продолжительности контакта расплавленных поверхностей. Недостаточная диффузия, вызванная низкой температурой сварки или сокращённым временем нагрева, приводит к формированию так называемой холодной сварки соединения с низкой прочностью, разрушающегося по границе раздела.
Структурно сварной шов полиэтиленовых труб подразделяется на несколько зон. В центре расположена зона расплава, где материал находился в наибольшей степени термического воздействия и где произошла наиболее полная диффузия полимерных цепей. Прилегающая к ней зона термического влияния характеризуется изменённой структурой кристаллической решётки, не претерпевшей плавления, но испытавшей воздействие высокой температуры в течение длительного времени.
Исследования показывают, что наиболее слабым местом сварного соединения зачастую является не центр шва, а зона термического влияния, где остаточные напряжения и изменённая морфология полимера приводят к снижению сопротивления длительной ползучести. Именно поэтому контроль теплового режима сварки, обеспечивающий формирование оптимальной по ширине и структуре диффузионной зоны, является важнейшим условием получения надёжного соединения.
Советы по монтажу электросварных переходов
Качество сварного соединения полиэтиленовых труб определяется не только характеристиками оборудования и материалов, но и соблюдением технологической дисциплины на всех этапах монтажа. Подготовка поверхности является первым и, возможно, наиболее часто недооцениваемым этапом. Окисленный слой на поверхности полиэтилена, образующийся под воздействием атмосферного кислорода, имеет более низкую температуру плавления и худшую адгезию к расплаву, чем основной материал.
Удаление этого слоя с помощью механического скребка непосредственно перед сборкой соединения обязательно для получения качественного шва. Обезжиривание поверхностей спиртовыми растворами также входит в число обязательных подготовительных операций.
Температурные условия окружающей среды оказывают существенное влияние на процесс сварки. При температурах ниже минус 10 градусов Цельсия полиэтилен становится более хрупким, а время охлаждения сварного соединения увеличивается. В таких условиях рекомендуется применять предварительный подогрев свариваемых поверхностей и использовать удлинённые режимы охлаждения.
При высоких температурах окружающего воздуха, напротив, существует риск перегрева материала в зоне сварки и формирования дефектов, связанных с ускоренной кристаллизацией. Специализированные сварочные аппараты позволяют корректировать параметры режима в зависимости от температуры окружающей среды, однако оператор должен осознавать необходимость таких корректировок и вносить их своевременно.
Контроль качества сварных соединений полиэтиленовых трубопроводов осуществляется как в процессе монтажа, так и после его завершения. В процессе сварки современные аппараты регистрируют и сохраняют параметры каждого цикла, что позволяет документально подтвердить соответствие режима требованиям стандарта.
После сварки проводятся визуальный осмотр соединений на предмет отсутствия внешних дефектов, а также, при необходимости, гидравлические или пневматические испытания трубопровода на герметичность и прочность.
Для ответственных газопроводов применяются дополнительные методы неразрушающего контроля, включая ультразвуковое сканирование сварных швов. Соблюдение технологической дисциплины на всех этапах от подготовки поверхности до контроля качества является залогом долговременной и безаварийной эксплуатации полиэтиленовых трубопроводных систем.
Об авторе